


QR код

О нас
Продукты
Контакты


Факс
+86-579-87223657

Электронная почта

Адрес
Wangda Road, улица Цзыян, округ Уи, город Цзиньхуа, провинция Чжэцзян, Китай


|
Оценочный параметр/элемент |
Подробные инженерные параметры и достигнутая ценность |
|
Промышленность |
Производство полупроводников, упаковка для микроэлектроники, оптическая связь, техническая керамика (область герметизации GTMS/CTMS) |
|
Процесс |
GTMS/CTMS Герметизация стекло/керамика-металл Высокотемпературное спекание, КТР Точное термическое согласование Зажим |
|
Решение |
Специальная графитовая крепежная пластина сверхвысокой плотности с микроотверстиями (площадь одной пластины < 0,01)㎡, состоящий из почти 1500 микроотверстий; Общий набор содержит около 10 000 микроотверстий) |
|
Услуги |
Выбор материала и анализ термического соответствия CTE, проектирование траектории инструмента для глубокой обработки микроотверстий, инженерно-техническая документация, серийное производство и полный контроль |
|
Результаты |
• Устранено узкое место в непрерывной обработке глубоких отверстий для обработки 10 000 отверстий в течение 10 месяцев, обеспечив контроль отсутствия дефектов на микронном уровне. |
В процессе высокотемпературного спекания GTMS/CTMS в корпусе микроэлектроники специальные графитовые приспособления должны сочетать микронное прилегание с высокой термической стойкостью и стабильностью. Чтобы решить проблемы сколов кромок, сверхбыстрого износа инструмента и совокупного допуска в микроотверстиях сверхвысокой плотности небольшой площади, компания VeTek потратила 10 месяцев на преодоление узкого места непрерывной глубокой обработки почти 10 000 микроотверстий посредством адаптации материала, реконструкции кинематики резания и многомерного контроля с обратной связью, реализуя высоконадежную комплексную доставку.
|
Основной вывод:Благодаря ортогональной оптимизации параметров процесса глубокой обработки микроотверстий и выбору графита на основе термического согласования КТР, производительность обработки микроотверстий резко возросла от риска брака партии до стабильного уровня производительности более 98,5%. |
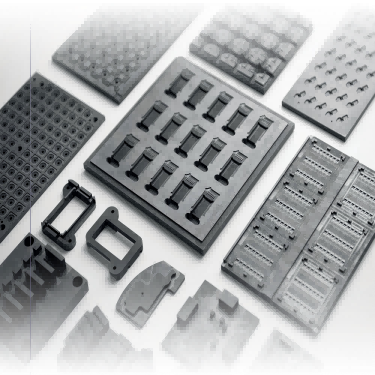
Рисунок 1. Специальная графитовая крепежная пластина GTMS/CTMS и конструктивные элементы для обработки микроотверстий.
В процессе герметичной упаковки GTMS плотность отверстий и устойчивость к термической деформации графитовых крепежных пластин напрямую определяют герметичность упаковки и выход готовой продукции. Ключевые показатели процесса и производительности до и после технического прорыва команды VeTek сравниваются следующим образом:
|
Оценочный параметр |
До улучшения (исходное состояние процесса) |
После улучшения (оптимизированное решение VeTek) |
|
Плотность микроотверстий на одной пластине |
Почти 1500 лунок / 0,01㎡ (Обработка очень склонна к образованию сколов) |
Почти 1500 лунок / 0,01㎡ (Формирование без дефектов на микронном уровне) |
|
Скорость износа инструмента непрерывной обработки |
Износ превышал стандарт каждые 200 отверстий, вызывая дрейф диаметра отверстия. |
Специальное покрытие и оптимизация траектории, скорость износа инструмента снижена на 65 % |
|
Согласование коэффициента теплового расширения (CTE) |
Тепловое расширение обычного графита было относительно высоким, что приводило к отклонению штифта. |
Точно подобранная кривая расширения сплава Kovar |
|
Общий процент зачисления |
Частый брак из-за превышения пределов допуска на микронном уровне (<60%) |
Стабильный стандарт поставки партии (≥98,5%) |
|
Основной вывод:Штифтовое уплотнение стекла с металлом высокой плотности предъявляет почти предельные требования к микроскопической геометрической точности и высокотемпературной чистоте специальных графитовых креплений. |
Заказчиком в данном сотрудничестве является научно-исследовательское и производственное предприятие, специализирующееся на производстве высоконадежных датчиков и комплектующих для микроэлектроники. На ее основных производственных линиях широко применяются процессы спекания GTMS/CTMS (уплотнение стекла/керамики к металлу). В высокотемпературных печах запечатывания специальные графитовые приспособления служат высокоточными несущими формами, отвечающими за точное позиционирование и удержание сотен и тысяч тонких металлических штифтов (таких как сплав Ковар) и стеклянных заготовок. Поскольку одна графитовая крепежная пластина в этом проекте имеет площадь менее 0,01 квадратного метра, но должна точно вместить около 1500 микроотверстий, полный комплект креплений объединяет около 10 000 микроотверстий с чрезвычайно тонкими стенками между отверстиями. При высокотемпературном спекании при 800–1000 °С любое незначительное превышение диаметра отверстия, отклонение положения или отрыв графитовой пыли непосредственно приведет к перекосу металлического штифта, растрескиванию стеклянной изоляции или даже полной потере герметичности.
|
Основной вывод:Высокая хрупкость графитового материала, быстрый износ микроотверстий и совокупные допуски на микронном уровне являются основными причинами, приводящими к браку партии графитовых приспособлений на уровне 10 000 отверстий. |
Прежде чем привлечь техническую группу VeTek, заказчик столкнулся с серьезными техническими узкими местами во время пробного производства и мелкосерийной обработки: во-первых, сколы и разрывы кромок микроотверстий: графит — пористый хрупкий материал; при непрерывном сверлении микроотверстий высокой плотности напряжение сдвига в момент входа и выхода микросверла легко вызывает хрупкое выкрашивание кромок в устье отверстия. Во-вторых, дрейф допуска, вызванный микроизносом инструмента: при непрерывной обработке тысяч микроотверстий износ мелких сверл усиливается, в результате чего диаметры отверстий в глубоких отверстиях становятся конусными, а отклонение всего на несколько микрон приводит к выходу из строя и списанию всего набора приспособлений, содержащего почти 10 000 отверстий. В-третьих, несоответствие теплового расширения и загрязнение пылью: высокотемпературный КТР обычных графитовых материалов не соответствует КТР металлических штифтов, а мелкая пыль легко отслаивается, загрязняя поверхность спекания стекла.
|
Основной вывод:Благодаря оптимизации алгоритма траектории движения инструмента, динамической компенсации скорости резания и специальным микросверлам с антистружковым покрытием полностью преодолеваются проблемы, связанные со сколами кромок микроотверстий и накоплением допусков на глубокие отверстия. |
Чтобы решить трудности глубокой обработки 10 000 микроотверстий, команда исследований и разработок VeTek реконструировала модель кинематики резания и внедрила систематический технологический процесс:
· Алгоритм траектории инструмента и реконструкция врезной подачи:Оптимизированная скорость подачи и сегментированная скорость вращения посредством ортогональных экспериментов, применение стратегии импульсного врезания с микроподачей для эффективного снижения ударной силы сдвига при обработке более чем на 45%, полностью устраняя дефекты выкрашивания устья отверстия.
· Микросверла с защитой от сколов и удаление стружки. Оптимизация поля потока:Изготовленные по индивидуальному заказу сверхмелкозернистые микросверла с алмазным покрытием в сочетании с системой удаления стружки с импульсным отрицательным давлением и микроохлаждением увеличили срок службы инструмента более чем в 3 раза, гарантируя, что смещение диаметра отверстия для 1500 микроотверстий на одну пластину остается менее ±0,002 мм.
|
Параметр процесса/размер |
Оригинальный процесс |
Оптимизированный процесс VeTek |
|
Стратегия подачи при обработке микроотверстий |
Постоянное высокоскоростное непрерывное погружение (высокая сила удара) |
Сегментированная фазовая скорость + стратегия импульсной микроподачи |
|
Выбор инструмента для микросверления |
Традиционное сверло из микрокарбида вольфрама без покрытия |
Запатентованное микросверло с ультрамелким зерном и защитой от сколов с алмазным напылением. |
|
Удаление стружки и охлаждение глубоких отверстий |
Традиционное удаление стружки продувкой (накопление остатков пыли) |
Динамическое всасывание с высоким отрицательным давлением + микрорегулировка воздушного потока |
|
Контроль сколов во рту отверстия |
Степень выкрашивания кромки отверстия > 8% |
Устье отверстия цельное и гладкое, степень сколов < 0,05 %. |
|
Основной вывод:Отобранный специальный графит с высокой теплопроводностью, точно соответствующий CTE сплава Kovar, обеспечивает замкнутый цикл полного контроля «Оптический + CMM» и ультразвуковой очистки, обеспечивая бездефектную доставку 10 000 отверстий. |
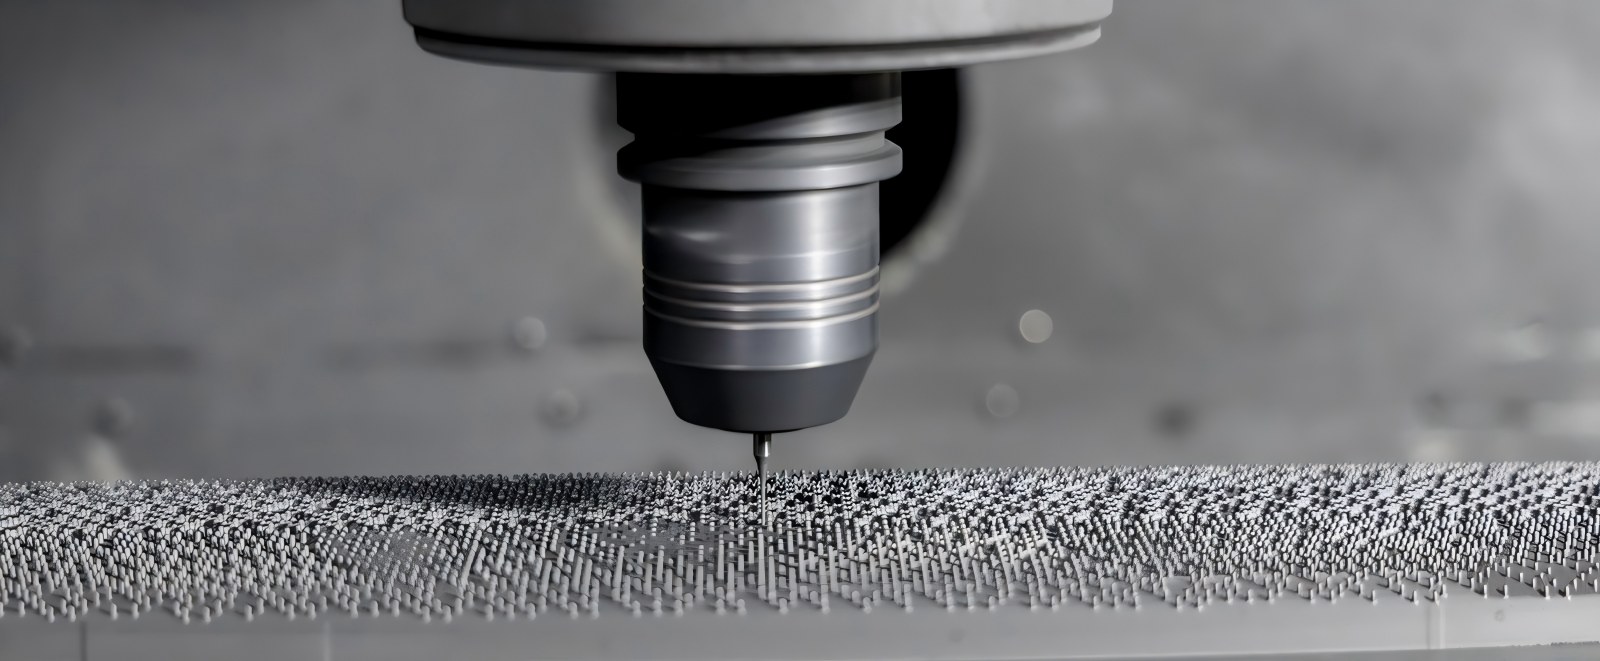
Рисунок 2. Реальные детали специальной графитовой крепежной пластины с нулевой сколами на поверхности и высокоточным набором микроотверстий.
· Решение по адаптации материала:Строго отобранный изостатический специальный графит высокой чистоты, обладающий плотной микроструктурой и превосходной термостабильностью при высоких температурах. Его коэффициент теплового расширения (КТР) соответствует коэффициенту теплового расширения сплава Ковар, значительно подавляя термические напряжения при высокотемпературном спекании и отслоение микропылей.
· Совместная проверка и глубокая очистка:На линии контроля качества была внедрена дополнительная система «Прибор для измерения оптического изображения + Полностью автоматизированная координатно-измерительная машина (КИМ)». Оптическая визуализация быстро сканирует пространство массива из 10 000 отверстий, а КИМ проверяет перпендикулярность глубоких отверстий и расположение пространственных канавок; наконец, дополнен многоступенчатой градиентной ультразвуковой очисткой для полного удаления остаточных графитовых примесей глубоко внутри микрослепых отверстий, достигая чистоты полупроводникового уровня.
|
Основной вывод:Предоставление профессиональных инженерных ответов относительно выбора материала приспособления GTMS/CTMS, пределов допуска микроотверстий и срока службы при высоких температурах. |
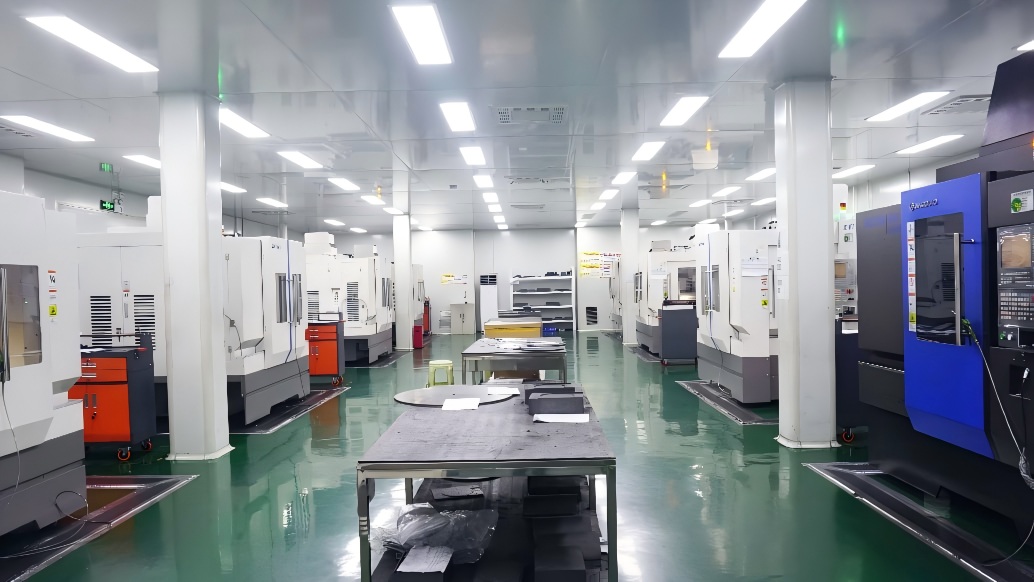
Рисунок 3 – Высокоточный обрабатывающий центр с ЧПУ VeTek
Вопрос: Каковы минимальный диаметр отверстия и предельные допуски для обработки микроотверстий в приспособлениях из специального графита высокой плотности?
А:VeTek обладает возможностями микрообработки отверстий диаметром менее 0,2 мм. Допуски на диаметр отверстий можно стабильно контролировать в пределах ±0,003 мм, а допуски на истинную округлость, а также позиционные допуски для 1500 отверстий на одной пластине достигают ±0,005 мм, что полностью удовлетворяет требованиям к упаковке GTMS с высокой плотностью штифтов.
Вопрос: Почему приспособления для герметичного спекания GTMS должны точно соответствовать КТР сплава Ковар?
А:Если во время цикла спекания 800–1000 °C КТР приспособления и металлических штифтов неодинаков, напряжение сдвига, возникающее в результате сжатия при охлаждении, приведет к смещению штифта, растрескиванию стеклянного корпуса или разрушению уплотнения. Точное соответствие КТР обеспечивает синхронизированное расширение и сжатие, улучшая герметичность.
Вопрос: Как процесс ультразвуковой очистки гарантирует отсутствие остаточной графитовой пыли внутри глубоких микроотверстий?
А:Мы используем многочастотную систему генерации градиентного ультразвука в сочетании с деионизированной водой и специальными чистящими средствами. Используя высокочастотные эффекты кавитации, мелкие частицы графита глубоко внутри микроотверстий и глухих отверстий полностью удаляются с последующей продувкой азотом высокой чистоты и вакуумной сушкой для достижения уровня чистоты полупроводников.
В области герметичной упаковки полупроводников и микроэлектроники микронная точность обработки и термодинамическая стабильность носителей напрямую определяют производительность упаковки и загрузку оборудования. Опираясь на постоянное накопление материалов высокой чистоты, прецизионную обработку и производство критически важных полупроводниковых компонентов, VeTek успешно преодолела производственный барьер отраслевого уровня, состоящий из 1500 микроотверстий, плотно расположенных на 0,01.㎡ пластина, осуществляющая высоконадежную поставку в массовое производство специальных графитовых приспособлений уровня с 10 000 отверстиями.
Будучи производственным предприятием, ориентированным наразработка CVD SiC, покрытий TaC, твердого SiC, а также критически важных полупроводниковых материалов и компонентов.Компания VeTek постоянно предоставляет высокопроизводительные материалы для производства полупроводников, выращивания кристаллов и высокотемпературных процессов. В то же время, удовлетворяя требования приложений в герметичной упаковке, высокотемпературном спекании и точном позиционировании, VeTek предоставляет инжиниринговые услуги, в том числевыбор графитового материала высокой чистоты, прецизионная обработка и индивидуальная производственная поддержка.
Если вы ищете высокоточные графитовые компоненты, подходящие для процессов герметизации GTMS/CTMS, или вам требуется подбор материалов, структурная оптимизация и проверка образцов, пожалуйста, свяжитесь с командой инженеров VeTek. Мы предоставим вам комплексную техническую поддержку от выбора материала до точного производства.
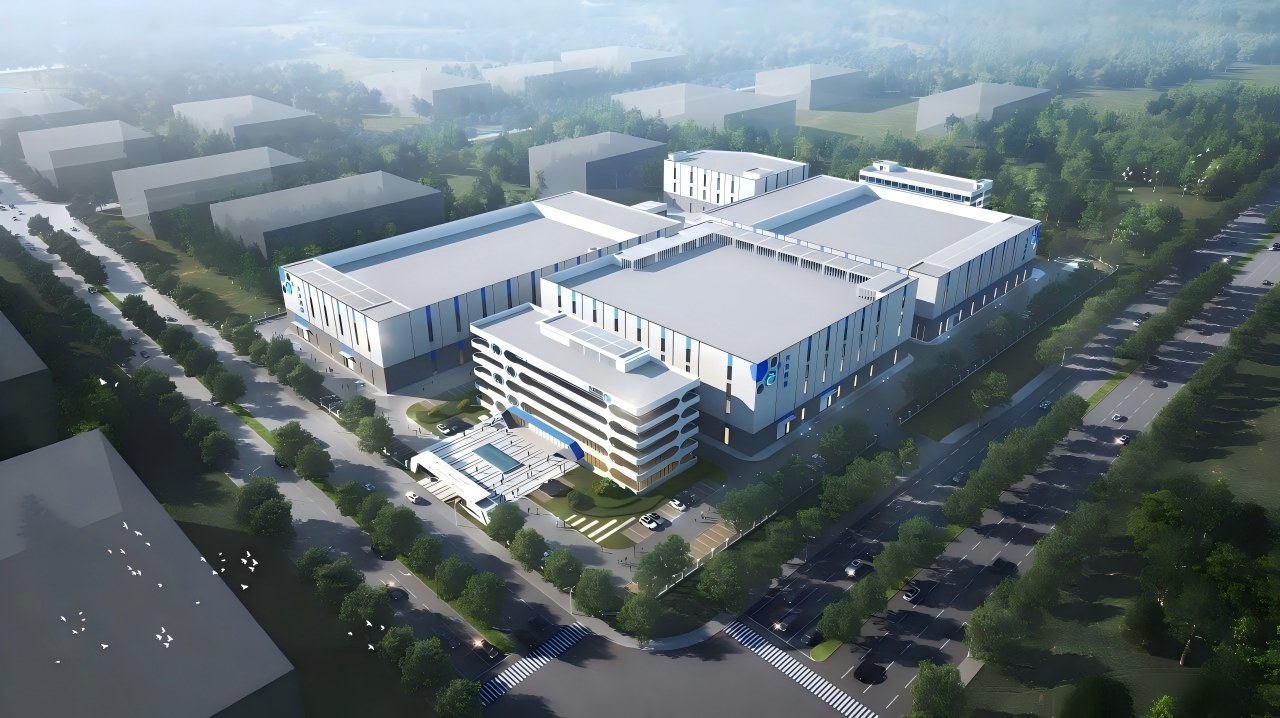
Рисунок 4. Панорамный вид научно-исследовательской базы специальных материалов и прецизионного производства VeTek.
+86-579-87223657
Wangda Road, улица Цзыян, округ Уи, город Цзиньхуа, провинция Чжэцзян, Китай